
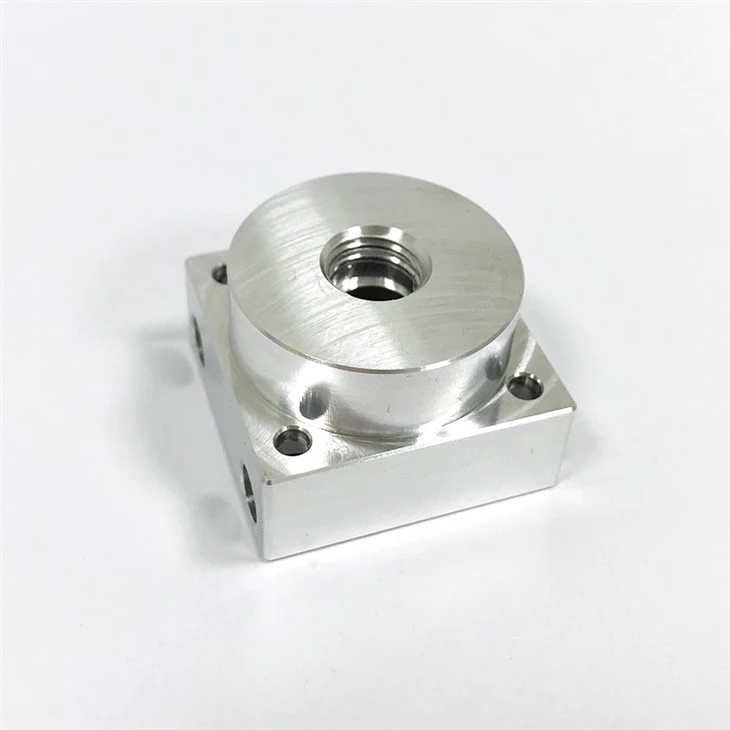


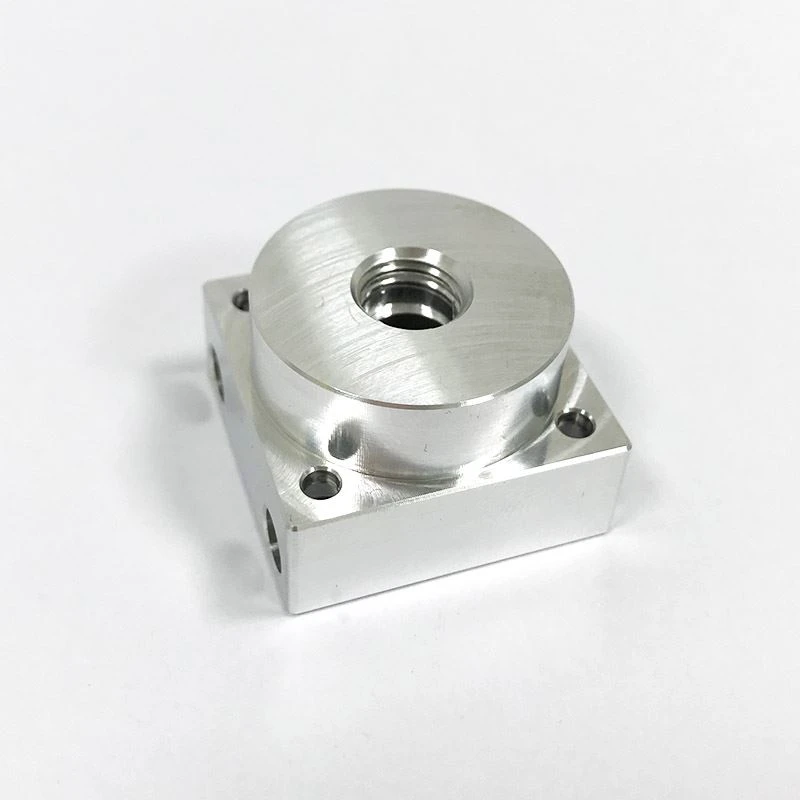
알루미늄 선반 페이스 플레이트 감소 플랜지
1. 플라스틱 필름&크래프트 종이 포장
2. 비닐 봉투 포장
3. 합판 보드 포장
4. 나무 상자 포장
5. 팔레트 포장
6. 번들 포장
7. 고객의 요구 사항에 따라
설명
기술적인 매개 변수
| 빠른 세부 사항 |
CNC 가공 여부 : | CNC 가공 |
유형: | 드릴링, 레이저 머시닝, 밀링, 래피드 프로토 타이핑 |
| 재료 기능 : | 알루미늄, 황동, 청동, 구리, 경화 금속, 귀금속, 스테인리스 강, 강철 합금 |
| 마이크로 머시닝 여부 : | 마이크로 머시닝 아님 |
| 원산지: | 광둥, 중국 |
| 그림 형식 : | .pdf / .dwg / .igs ./. stp / x_t. 기타 |
제품 범위 : | 맞춤형 예비 부품, CNC ptototype, 모바일 폰 케이스, 하드웨어 액세서리 |
| 표면 처리: | 아연 도금, 양극 산화 처리, 분말, 패시베이션, 브러싱&앰프; ploshing 등. |
| 서비스: | CNC 가공, 밀링, 터닝, 그라인딩 등, 조립 |
| QC 시스템 : | 선적 전 100 % 검사, 타사 검사 가능 |
| 리드 타임 : | 견본을위한 3-5 평일, 대량 순서를위한 10-20 일 |
| 거래 조건: | EXW, FOB |
배송 조건 : | 익스프레스, 항공화물, 해상화물 |
| 공급 능력: | 10000 개 / 월 cnc 가공 자동차 부품 제조 |
| 포장 세부 사항 : | 표준 패킹을위한 PE 거품 당 1 PC, 또는 cnc 기계로 가공 자동차 부속 제조자를위한 당신의 requset에 depanding |
| 포트 | FOB 심천 |
| 제품 쇼 |


| 다른 제품들 |


| 문의하기 |
 fay@pride-cnc.com
 BlockD, DianlianSciencePark, MatianSt., GuangmingDistrict, Shenzhen518106, China
 +8613477665385
 13477665385
| 우리의 장비 |


| 최근 뉴스 |
용접 과정
1. 용접 재료 선택.
원칙적으로 와이어는 마스터 재료와 동일한 구성 요소를 가진 알루미늄 및 알루미늄 합금 와이어 또는 슬래브를 선택합니다. 99.95 %의 아르곤 순도, 대구경 와이어를 사용하십시오. Al-Mg 알루미늄 합금의 아크 용접에서는 CB-AMr2, CB-AMr3, CB-AMr6, CB-AMr61, CB-AMr63, 1557, 1577 용접봉이 일반적으로 권장되며 Al-Cu 알루미늄에는 01201 및 01217이 권장됩니다. 합금.
2. 그룹 쌍 및 스폿 솔리드 용접.
알루미늄 및 알루미늄 합금 파이프는 열을 빠르게 전도하기 때문에 풀 결정화가 빠르게 진행됩니다. 그룹 쌍은 틈새, 무딘 모서리를 남기지 않으며, 용접을 줄여 더 큰 잔류 응력을 생성하기 위해 용접 길이를 10-15mm로 지정하는 것이 쉽습니다. 포지셔닝 용접 위치는 튜브의 7, 9 및 12 지점입니다. 포지셔닝 용접은 종종 공식 용접으로 예약되므로 적시에 문제를 해결해야합니다. 용접하기 전에 위치 결정 용접면에서 흑색 분말과 산화 피막을 제거하고 끝을 완만 한 경사 유형으로 고정하십시오. 용접 부품은 예열 할 필요가 없습니다. 정식 용접 전에 공기 구멍이 확인되면 용접 전에 테스트 플레이트에서 용접을 테스트하십시오. 고주파 아크를 사용하여 시작점은 중심선을 약 20mm 교차하고 약 2-3 초 동안 가만히 있어야합니다. 그런 다음 용접을 보장하는 경우에는 고전류, 빠른 용접을 사용합니다. 와이어가 흔들리지 않고 와이어 끝이 아르곤 예비를 떠나서는 안됩니다. 아르곤 예비를 떠나는 것과 같은. 전선의 끝을 잘라야합니다. 용접 와이어와 용접 표면 사이의 각도는 15O 오른쪽에 있어야합니다. 용접 건과 용접 표면 사이의 각도는 80 °에서 90 ° 사이로 유지되어야합니다. 아르곤 보호 영역을 늘리고 보호 효과를 높이기 위해 대구경 용접 건 도자기 노즐을 사용하여 용접 건의 아르곤 흐름을 높일 수 있습니다. 아르곤 공기의 흐름을 분명히 방해하는 노즐이 튀는 경우. 스플래시를 제거하거나 노즐을 교체해야합니다. 텅스텐의 극한 부분이 오염, 불규칙한 모양 및 기타 현상이 나타날 때. 트림하거나 교체해야합니다. 텅스텐은 노즐 밖으로 확장하는 데 매우 적합합니다. 용접 온도 제어는 주로 용접 속도 및 용접 전류 크기 제어입니다. 테스트 결과는 고전류 및 빠른 용접이 기공 생성을 효과적으로 방지 할 수 있음을 보여줍니다. 이는 주로 용접을 통해 더 빠른 속도로 용접 프로세스를 수행하고, 용융 금속 가열 시간이 짧고 가스 흡수 가능성이 적기 때문입니다. 아크를 닫을 때 아크 피트를 채우고 수영장을 축소하고 수축 구멍의 생성을 피하고 조합의 끝점을 20-30mm 이상 용접해야합니다. 아크를 멈춘 후 6 초 동안 가스 제거를 지연하십시오. 평평한 용접에 맞대어 알루미늄 및 알루미늄 합금 파이프를 회전시킵니다. 토치는 약간 기울어 진 용접 위치에 있어야합니다. 이것은 용접을 용이하게합니다. 두꺼운 벽 파이프의 바닥층이 용접 될 때. 용접 와이어가 채워지지 않을 수 있습니다. 그러나 향후 용접 레이어는 용접 와이어가 필요합니다.
인기 탭: 알루미늄 선반 페이스 플레이트 감소 플랜지, 중국 제조 업체, 공급 업체, 공장, 도매, 맞춤형, 중국 제
이전
없다다음
없다문의 보내기


